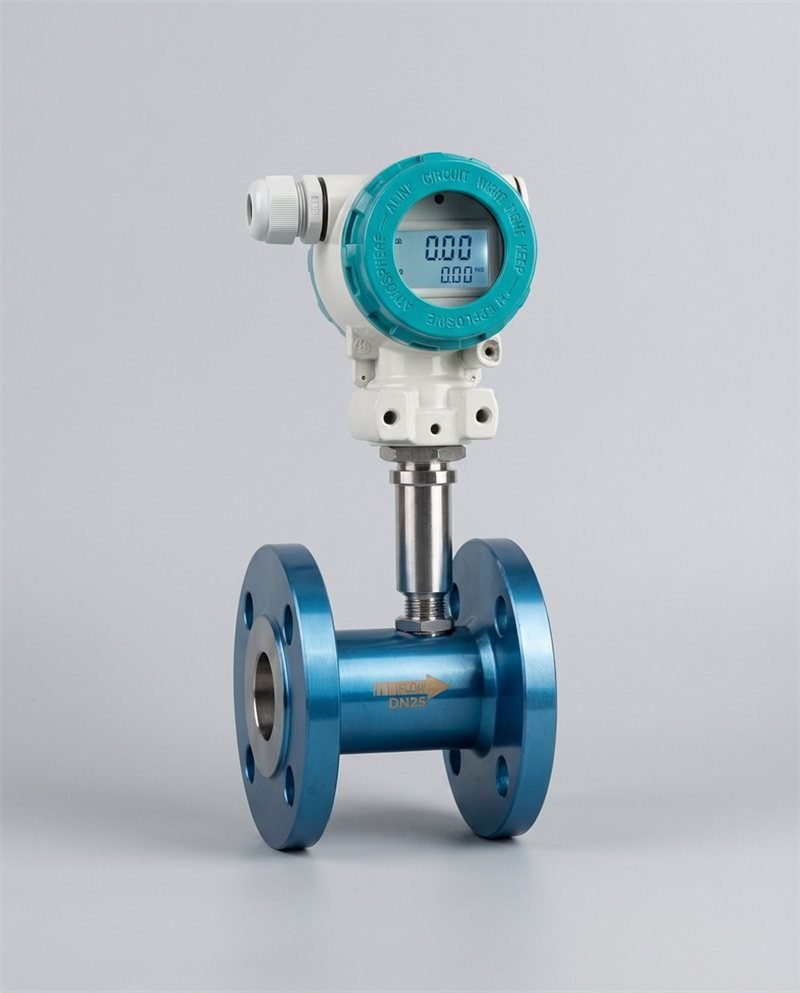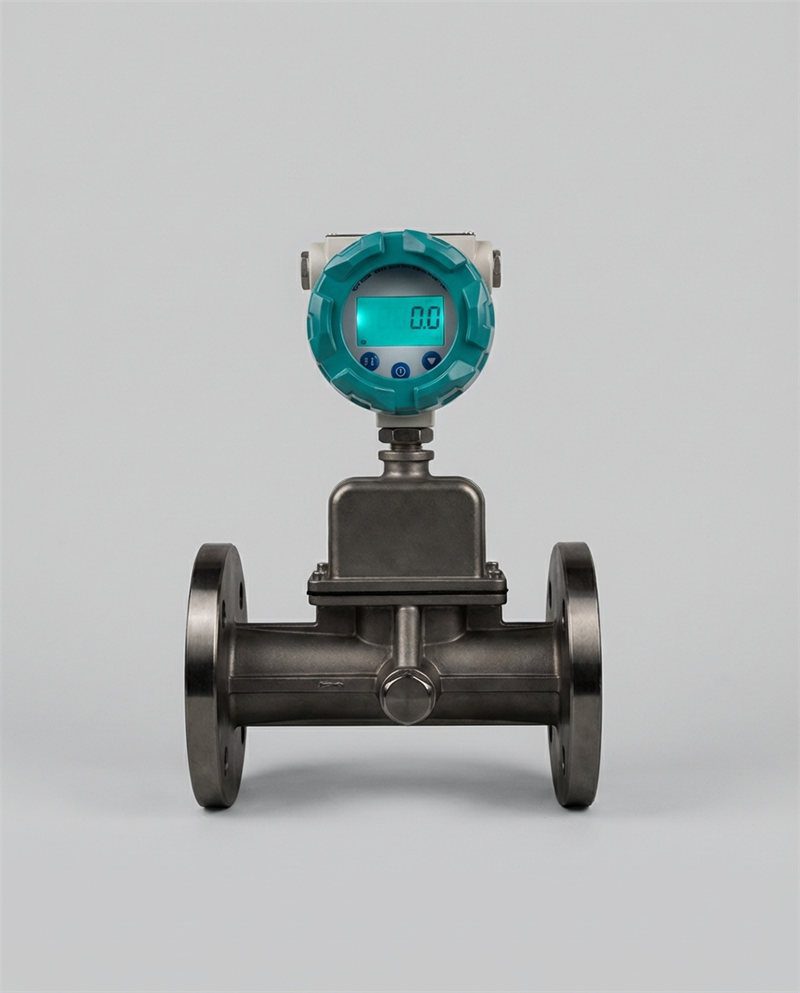
超音波式天然ガス流量計が実際に測定しているもの:OEM、EPC、および公益事業事業者向け技術ガイド
なぜ「測定の基礎」がスペックシートよりも重要なのか
超音波式天然ガス流量計は、以下の性能を発揮できます。 ±0.1%の精度 理想的な条件下で、ターンダウン比が 50:1 また、摩耗する可動部品もありません。データシート上では、これらの数値は素晴らしいものに見えます。しかし、エンジニアリングチームが理解していなければ、その数値はほとんど意味をなしません。 メーターが実際に測定しているのは何か — そして、測定チェーンが途切れてしまう可能性がある箇所。.
ガス計量に関する紛争のうち、最も高額なもの――産業用購入者と供給業者間の請求額の不一致、カストディ・トランスファー監査の不合格、EPCプロジェクトにおける試運転のやり直しなど――は、ほぼ例外なく、同じ根本原因に起因しています:
- メーターに通知されていなかったガス組成の変化
- 誰にも気づかれることなくドリフトしていた圧力または温度の補正入力
- 配管のサイズや流線形状に適合していなかった音響経路の構成
- 出力信号のスケーリングが正しく行われていなかったSCADA統合
このガイドでは、センサーにおける音響物理学から、フローコンピューターでの演算処理を経て、SCADA画面に表示される工学単位に至るまで、測定プロセス全体を網羅しています。 本ガイドは、OEMスキッドマウントメーカー、EPCシステムインテグレーションチーム、計測機器販売代理店、産業用MRO部門、および地方自治体の公益事業事業者――つまり、画面上の数値が実際に何を意味するのかについて責任を負う専門家の方々を対象に作成されています。.
📌 重要な用語は、初めて使用される際に定義されています。用語集の全文は、このガイドの最後に掲載されています。.
中核となる測定原理 — 伝搬時間式超音波技術
実際の仕組み
超音波式天然ガス流量計には、以下のものが含まれています。 圧電トランスデューサのペア — 電気パルスを超音波に変換し、その逆も行う結晶ベースのデバイス — が、パイプの区間上で対角線上に位置する両端に取り付けられている。.
1回の測定サイクルでは、次のような処理が行われます。このサイクルは1秒間に数千回繰り返されます:
手順 1: トランスデューサAは、気流を斜め横切ってトランスデューサBに向かって超音波パルスを発射する。このパルスは伝播し、 と 流れの方向(下流)であるため、気体が静止している場合よりも早く到達する。.
ステップ 2: トランスデューサーBは、トランスデューサーAに向かってパルスを発信する。このパルスは伝播し、 ~に対して 流れの方向(上流)のため、到着がわずかに遅くなります。.
ステップ3: このメーターの電子回路は、 通過時間の差 下流側のパルスと上流側のパルス間の(Δt)— この時間差は、配管の直径やガスの流速に応じて、通常、ナノ秒からマイクロ秒の範囲にある。.
ステップ4: この時間差をもとに、計器は以下の関係式を用いて、その音響経路に沿ったガスの平均速度を算出します。
$$V_{gas} = \frac{D}{2 \cdot \cos\theta} \cdot \frac{\Delta t}{t_{up} \cdot t_{down}}$$
場所:
- $$V_{gas}$$ = 音響経路に沿った平均ガス速度
- $$D$$ = パイプの内径
- $$\theta$$ = パイプの軸に対する音響経路の角度
- $$t_{up}$$ = 上流側の伝送時間
- $$t_{down}$$ = 下流側の伝搬時間
- $$\Delta t$$ = 伝搬時間の差 ($$t_{up} – t_{down}$$)
これは 伝播時間差法 — そして、これは産業用として使用されているあらゆる超音波式ガス流量計の基礎となる物理原理です。.
物理学が測定の限界について教えてくれること
この原則の優雅さは、同時にその脆弱性の原因にもなっている:
- この計算は、以下の要因に依存します。 パイプの内径を正確に把握すること. D値に0.5%の誤差が生じると、体積流量に1%の誤差が生じます。そのため、AGA-9(取引用マルチパス超音波流量計に関する米国ガス協会(AGA)の規格)では、流量計の内径(ID)が上流側の配管の内径(ID)と±1%以内で一致することが求められています。.
- 音響経路角(θ)は製造時に固定されており、その値を正確に把握しておく必要があります。機械的な損傷やトランスデューサーポートの腐食により、有効音響経路が変化する可能性があります。その結果、基準計器との比較を行わなければ検出できない系統的な測定誤差が生じます。.
- 次のような場合、信号品質が低下します。 液滴、固体、または高密度のガス凝縮物 ガス流中に存在している――これらの物質は、超音波エネルギーを吸収、反射、散乱させ、伝播時間の測定に誤差をもたらすためである。.
第2節:シングルパス対マルチパス — アーキテクチャが重要な理由
マルチパス流量計は、配管の断面上の複数の位置における流速を同時に測定するため、単一の測定弦による測定よりも、実際の流速分布をはるかに正確に把握することができます。.
伝搬時間原理は、シングルパス型およびマルチパス型の両方のメーターに等しく適用されますが、実際にはその性能には大きな違いがあります。.
| 特徴 | シングルパス・メーター | マルチパス・メーター(2~8コード) |
|---|---|---|
| 精度(標準値) | ±1–2% | ±0.2~0.5%(AGA-9等級:±0.3%) |
| ターンダウン比 | 10:1–20:1 | 50:1–100:1 |
| 流線分布の感度 | 高 — 1つのコードにつき1つのベロシティ | 低 — プロファイル全体における複数のコードの平均値 |
| 非対称な流線分布への対応 | 貧しい | 素晴らしい |
| AGA-9 引渡し適格性 | 対象外 | 対象となる |
| 診断能力 | 限定 | 完全 — パスごとの比較 |
| 代表的な用途 | 一般的な用途、計量確認 | 引渡し計量、税務計量、高精度プロセス |
| 相対的なコスト | より低い | より高い |
業界の動向: 曲がり部や流れの乱れの後に設置されたシングルパス式流量計は、配管断面内の1か所での流速を測定することになりますが、その値は実際の断面平均値よりも著しく高くなったり低くなったりする可能性があります。 4パスまたは8パスの流量計は、ガウス積分(有限個のサンプリング点から真の断面平均値を近似するための数学的手法)を用いて、複数の位置での流速測定値を平均化するため、不均一な流速分布に対する感度を劇的に低減します。.
設置スペースが限られており、配管の直線区間を確保できない場合が多いガス計測スキッドを設計するOEMにとって、上流側に流量調整装置を備えたマルチパス流量計は、単価は高くなるものの、高精度を実現するための最も費用対効果の高い手段となることが多い。.
メーターの出力内容 — 生データと算出値
ここが、統合に関する問題のほとんどの発端となっています。メーターが示す値と実際の値との違いを理解することが 直接測定する そして、それが 計算する これは、SCADAの適切な設定、課金システムとの連携、およびトラブルシューティングに不可欠です。.
直接測定(物理ベース、信頼度が高い)
- 平均ガス流速 各音響経路に沿った(m/s または ft/s)——これが、伝播時間の物理的現象によって実際に生じる値である
- 気体中の音速 (m/s) — 上流および下流の通過時間の平均から算出される;ガスの組成に非常に敏感である
- 信号品質/SNR 各音響経路における(信号対雑音比)— トランスデューサーおよび経路の状態を診断する指標
派生計算(追加の入力値に依存する)
- 実際の体積流量 (m³/h または ACFH — 1時間あたりの実立方フィート): 流速 × 配管の断面積。精度は、配管の内径の精度に依存する。.
- 補正済み/標準体積流量 (Nm³/h または SCFH):実流量 × (P/P_ref) × (T_ref/T)。ここで、P は配管内圧力、T は配管内温度、下付き文字 ref は基準条件を表す。. この計算の精度は、入力された圧力と温度の値に依存します。.
- 質量流量 (kg/h または lb/h):標準体積流量 × 基準条件における気体の密度。密度の計算には、正確な気体組成の入力が必要です。.
- エネルギーの流れ (MJ/h または BTU/h):質量流量 × ガスの発熱量。発熱量の算出には、ガスの組成情報が必要となる。.
重要な統合ポイント: 多くのSCADA統合において、エンジニアはDCS(分散制御システム――中央のプロセス制御プラットフォーム)を設定し、流量計の4~20 mA出力を受け取り、それを流量範囲に合わせてスケーリングします。そのスケーリングが 実際の 流量範囲ですが、下流の課金システムでは 標準 flowでは、各請求期間ごとに、温度や圧力に依存する体系的な誤差が発生します。この際、アラームも、故障コードも、明らかな診断指標も表示されません。.
ガス組成 — 単なる校正用入力値ではなく、リアルタイムの測定変数
このセクションでは、超音波式ガス流量測定において最も頻繁に誤解されている点、そして業界内で最も多額の費用がかかる測定に関する紛争の原因となっている問題について解説します。.
「音速」との関連性
超音波伝播時間式流量計は、その原理上、 気体中の音速 流体計算の一環として。音速はガスの組成と直接的な関係がある:
$$c = \sqrt{\frac{\gamma \cdot R \cdot T}{M}}$$
場所:
- $$c$$ = 音速(m/s)
- $$\gamma$$ = 比熱の比(ガスの組成によって異なる)
- $$R$$ = 普遍ガス定数
- $$T$$ = 絶対温度(K)
- $$M$$ = ガス混合物のモル質量(ガスの組成によって異なる)
実際的な結果: ガスの混合比が異なると、音の伝播速度も異なる, 、また、超音波流量計による流量計算は、測定対象のガスにおける正しい音速を把握していることを前提としています。.
構成上の誤りがどのように流れの誤りにつながるのか
| ガスの組成変化 | 音速の変化 | おおよその流量測定誤差(補正なし) |
|---|---|---|
| 純メタン → 5% CO₂置換 | ~−3% | ~+3%(流量計が流量を過大に測定している) |
| 95% メタン → 5% 窒素添加 | ~−2% | ~+2% |
| 夏の作文 → 冬の作文(典型的なNG例) | ±0.5~1% | ±0.5~1% |
| パイプライン天然ガス → 10%水素混合ガス | ~+5% | ~−5%(流量計が流量を過小評価している) |
出典:基礎的な気体熱力学から導出された音速の関係式(DIVA Portal、2003年;MDPI Machines、2025年)
$4/MMBtuの料金体系における、月間10,000 MMBtuの産業用供給契約について、3%の組成に起因する計測誤差は、 1TP4 12,000/月 アラームが検知されなかったプロセス変更に起因する請求額の不一致 — $144,000/年 —。.
組成に応じた高精度測定のためのソリューション
オプション 1 — ガスクロマトグラフとの連携: プロセスガスクロマトグラフ(GC)——個々の分子成分を分離することでガスの組成を連続的に分析する装置——は、リアルタイムの組成データをフローコンピュータに送信します。 フローコンピュータはこのデータを用いて、正確なガス密度、発熱量、および音速をリアルタイムで算出します。これは、高価値なカストディ・トランスファーやエネルギー計測アプリケーションにおけるゴールドスタンダードです。.
オプション 2 — 音速による照合: 高度なマルチパス流量計は、伝播時間データから測定された音速を算出し、プログラムされたガス組成に基づいて算出された予想音速と比較します。測定された音速と予想音速との間に生じる乖離が拡大することは、組成の変動を示す早期の兆候であり、流量誤差が経済的に重大な影響を及ぼす前にアラートを発します。.
オプション3 — 構成を固定し、定期的な監査を実施する: ガスの組成が安定しており、その特性が十分に把握されている用途においては、固定組成の入力でも問題ありません。ただし、実際の組成を定期的に(少なくとも四半期ごとに)確認し、組成に変化があった場合はフローコンピュータの設定を更新する必要があります。.
OEMのスキッド設計者にとって、メーターラインにGC(ガスクロマトグラフ)またはオンライン発熱量分析装置を組み込むことは、あらゆるカストディ・トランスファーやエネルギー計測用途において、最も価値の高い設計上の判断となります。その Jade Ant Instrumentsのガス流量計選定ガイド 組成測定の統合オプションなど、技術的な適合基準を網羅しています。.
圧力と温度――測定結果を知らぬ間に台無しにしてしまう2つの入力要素
ガスメータリングスキッドに搭載された圧力・温度トランスミッタは、単なる付属品ではなく、計測チェーンの一部です。ドリフトが生じたPTセンサーが2%の圧力測定誤差を発生させると、そのライン上のすべてのメーターで2%の補正済み流量誤差が生じます。.
なぜプレッシャーは、多くのチームが考えている以上に重要なのか
配管内の圧力は、ガスの密度に直接的かつ線形に影響を与えます。圧力が高くなると、同じ体積により多くのガス分子が占めることになるため、実際の体積流量を標準状態に合わせて補正するには、正確な圧力値の入力が必要となります。.
50 bar(g)で動作する天然ガス配管の場合、絶対圧力は約51 barとなります。0.5 bar高めにドリフトした圧力トランスミッタ(絶対圧力換算で1%の測定誤差)は、 補正済み体積流量および請求における「1%」エラー — 目に見えないものであり、体系的であり、かつ各請求期間ごとに累積していく。.
超音波流量計の測定区間における圧力測定のベストプラクティス:
- 圧力測定用タップを取り付ける 下流 メーターの位置で、かつメーターの中心線と同じ標高にある場所 — 上流側の乱流領域での分岐は避けること
- 圧力トランスミッタは、以下のものと併用してください。 ドリフトの仕様は毎年検証される — 一般的な工業用グレードのPTのドリフトは、スパンあたり年間±0.1%である。一方、計量用グレードでは±0.05%であるべきである。
- 高精度な財政計量を行うには、以下を設置してください。 二重冗長構成の圧力トランスミッタ その一致状況を監視し、乖離があった場合にアラームを発するフローコンピュータを備えている
温度:目に見えない補償変数
温度は、圧力とは逆の方向に気体の密度に影響を与えます。つまり、温度が高いほど密度は低くなります。20°Cの気流中で2°C高い値を示すRTD(抵抗式温度検出器――温度に応じて電気抵抗が予測可能な範囲で変化する高精度な温度センサー)は、およそ 補正済み体積流量における0.7%の誤差.
実際には、温度誤差のリスクがより大きいのは 温度成層 — 配管の断面全体にわたるガス温度の変動。配管を囲む土壌や空気とは著しく異なる温度のガスを輸送する大口径パイプラインでは、RTD測定孔(通常は配管壁に挿入されたサーモウェル)での温度が、ガスの平均温度とは大きく異なる場合がある。AGA-9では、温度測定素子の設置位置について 流量計の下流側2D範囲内 このため。.
音響経路の構成 — 用途に合わせたメーターの設計
超音波式ガスメーター内部の音響経路の幾何学的配置――経路の数、角度、および配置パターン――によって、さまざまな配管径、流量条件、設置環境におけるメーターの性能が決まります。.
3つの主要な経路形状
Z-パス(対角線、直径を横切る) 音波は、パイプの片側から反対側へ、1回の対角線上の経路をたどって伝播します。大口径のメーター(DN150以上)で使用され、パイプの内径が十分な音響伝搬長を確保できるため、高品位の信号が得られます。トランスデューサーはパイプ壁面に設置され、パイプ内部への侵入が最小限に抑えられるため、汚染ガスが存在する環境においても、よりシンプルで堅牢な構造となっています。.
V-Path(反射型、シングルバウンス) 音波は対角線方向に進み、反対側の管壁で反射した後、受信トランスデューサに戻ってきます。Zパス方式では十分な音響経路長が得られない、管径の小さい場合に使用されます。反射点における管壁の付着物に対して、やや感度が高くなります。.
W-Path(反射型、ダブルバウンス) 音は受音器に到達する前に、パイプ内で2回反射します。小径のパイプにおいて、音響経路の長さを最大限に延ばします。反射面での汚れの影響を受けやすくなります。.
アプリケーションに適したパス数の選定
| 申し込み | 推奨パス数 | 理由 |
|---|---|---|
| 引渡し計量/税務計量 | 4~8つの経路 | プロファイルの最大限の統合、AGA-9対応、包括的な診断機能 |
| 高精度なプロセス制御 | 4つの道 | 低コストで優れたプロファイル統合を実現 |
| 計量・配分の確認 | 2~4つの経路 | 非税務用途において十分な精度 |
| 一般的なユーティリティの監視 | 1~2つの経路 | 重要度の低い消費量の監視においてコストパフォーマンスに優れている |
| フレアガス/坑口(過酷な環境) | 特殊なマルチパス | 高い信号強度、湿ったガスや異物に対する耐性 |
OEMおよびスキッドマウントメーカーの皆様へ: AGA-9規格では、取引計量用途において、最低4つの音響経路が要求されます。AGA-9規格の直線区間、内径整合、および信号品質の要件を満たす、事前認証済みのメーター配管構成を完全なアセンブリとして注文することが可能です。これにより、現場での適合性検証が不要となり、プロジェクトスケジュールのリスクを低減できます。.
EPCおよびシステム統合チーム向けの統合
出力信号の選択肢とそのトレードオフ
| 出力タイプ | その中身 | 最適な活用例 | 主な制限事項 |
|---|---|---|---|
| 4~20 mA | 単一変数(通常は補正流量) | シンプルなDCS入力、長いケーブル配線 | 1本のワイヤペアにつき1つの変数;診断機能なし |
| パルス出力 | 総流量(累積体積) | 生産量計測、バッチ制御 | 合計値に限定される;ノイズの影響を受けやすい |
| HART(4~20 mAに重畳) | 同一ケーブル上の主変数と診断信号 | 4~20 mAの配線が既設されている場合の改修工事 | HART対応のDCS入力カードが必要です |
| Modbus RTU (RS-485) | 複数の変数 + 完全な診断機能 | 多項目モニタリング;SCADAとの連携 | シリアル通信カードが必要;ポーリングの遅延 |
| PROFIBUS PA / FOUNDATION Fieldbus | 完全デジタル、バス給電 | 高度なプロセス自動化、DCSとの統合 | インフラコストが高くなる;バス電源が必要 |
EPC現場での経験に基づく業界の知見: ガスメーター設置プロジェクトにおいて、試運転の遅延が最も頻繁に発生する原因は、メーターのデフォルト出力設定と、DCS入力カードの想定信号範囲またはModbusレジスタマップとの不一致です。 信号チェーン全体(メーター出力 → ケーブル → マーシャリングパネル → DCS入力カード → タグエンジニアリングユニット)の仕様策定と検証は、現場受入試験(SAT)の段階ではなく、FEED段階で実施する必要があります。.
初回作動前の設定チェックリスト
稼働中のメーターラインにガスを導入する前に、以下の点を確認してください:
- メーターの内径は、±1%の範囲内でパイプの内径と一致している(AGA-9の計量取引に関する要件)。
- ガス組成は流量計算機に正しく入力されています。最新のGC分析報告書と照合して確認してください。
- 補正流量計算の基準条件は、契約内容と一致しています(Nm³/hの場合は0°C / 1.01325 bar、SCFHの場合は60°F / 14.696 psia)。
- P&T送信機の校正証明書は有効です。携帯型基準器を用いて、実際の測定値と照合してください。
- フローコンピューターの出力工学単位は、SCADAタグの設定と一致しています
- すべての音響経路における経路信号品質(AGCゲインまたはSNR)は、動作ガス圧力においてメーカーが指定した範囲内にある。
- メーターの診断フラグはクリアされています。信号品質のアラーム、経路障害、設定エラーはありません。
について Jade Ant Instrumentsの産業用超音波流量計に関するリソース 上流、中流、下流の各分野における導入時の考慮事項を網羅しています。.
運用上の信頼性――「可動部品なし」が実際に何を意味するのか
可動部品がないことは、超音波式ガスメーターの利点として最も頻繁に挙げられるもののひとつです。しかし、「可動部品がない」からといって「メンテナンスが不要」というわけではありません。それは、 異なる 機械式メーターの保守プロファイル。.
時間の経過とともに劣化するもの
トランスデューサー表面の付着物: 可動部品がない場合でも、音響トランスデューサーの表面には、炭化水素の堆積物、(バイオガス流由来の)シロキサン化合物、あるいは配管スケール由来の酸化鉄が付着することがあります。これらの堆積物は音響信号を減衰させ、SNRを低下させ、最終的には測定精度を損なうことになります。 マルチパス式流量計は、この現象を早期に検出できます。ある1つのパスにおいて、他のパスに比べてAGCゲインが徐々に上昇している場合は、そのパス上のトランスデューサーに付着物が生じていることを示す診断上の特徴となります。.
ボアの汚れと内部コーティング: 流量計の内径に油、ワックス、またはスケールが薄い膜状に付着すると、実質的な管内径や流速分布が変化します。ローターの抵抗がすぐに明らかになるタービン式流量計とは異なり、超音波式流量計における内径の付着は、目立たない形で進行します。 その診断上の特徴は、流速分布比における漸進的かつ流路に相関した変化であり、十分な過去の傾向データがあれば検出可能ですが、それがないと検出できません。.
電子工学および信号処理: 最新の超音波流量計は、通常の動作条件下において、電子部品の平均故障間隔(MTBF:機器が故障するまでの統計的な平均稼働時間)が20年を超えています。しかし、高圧水素環境、高振動環境、および極端な温度変化が繰り返される環境では、この寿命は短縮されます。 定格温度および定格圧力を、通常の動作条件だけでなく、実際の動作条件と照らし合わせて確認してください。.
遠隔監視機能
高度なマルチパスメーターは、SCADAヒストリアンへ送信可能な、継続的なパスレベル診断機能を提供します:
- 個々のパス速度とSNR — これらを時間経過とともに追跡することで、測定精度に影響が出る数ヶ月も前に、汚染や校正のドリフトを検知できる
- 実測音速と予想音速の比較――ガス組成の変化や流量計算機の設定誤りを示す最も初期の兆候
- プロファイル係数(平均速度とピーク速度の比率)— 安定した基準値であるが、メーターの設定を更新せずに上流に新しいバルブを設置するなど、設置条件が変化すると変動する。
業界固有の用途およびコンプライアンス要件

中流部のコンプレッサーステーションは、超音波流量計が設置される環境の中でも最もリスクの高い場所です。大口径の配管、高圧、高い流速に加え、AGA-9規格への準拠が求められる計量上の義務も課せられています。.
上流部門:坑口およびフレアガス
坑口でのガス計測は技術的に困難を伴います。組成は貯留層の枯渇に伴い変化し、水蒸気やコンデンセートが頻繁に混入するほか、流量も起動時の極めて低い値から生産時の高い値まで幅があります。 クランプオン式超音波流量計(プロセスに穴を開けることなく、配管の壁越しに測定を行うもの)は、非課金目的の坑口配分において広く使用されています。これらは、計画的な操業停止を必要とせずに設置でき、測定ポイントの変更に応じて位置を変更することも可能です。.
フレアガスの回収量測定には、高速(一部のフレアシステムでは音速に近い)、湿ったガス、および組成の大きな変動といった特有の課題に対応するために設計された専用のマルチパス式流量計が使用されます。標準的な天然ガス用流量計は、メーカーから動作範囲について明確な確認がない限り、フレア用途には適していません。.
ミッドストリーム:コンプレッサーステーションおよび取引量計量用パイプライン
この分野では、超音波流量計が主流となっています。 大口径のパイプライン(DN 200~DN 1200以上)で大量の流量が流れる場合、超音波流量計の「圧力損失ゼロ」という利点は極めて大きな価値を持ちます。ある主要なパイプラインの取引計量ポイントに設置されたオリフィスプレート式流量計では、十分な圧力損失が生じるため、圧縮用の馬力が必要となり、その年間コストは流量計自体の価格を上回っています。.
AGA-9は、北米における取引計量用途のマルチパス式超音波流量計に関する規格です。主な要件は以下の通りです:
- 最低4つの音響経路
- メーターの内径が、隣接する配管の内径から±1%の範囲内であること
- 上流側の直管部:10D以上(メーカーにより異なる。平面外へのダブルエルボの直後には20Dを必要とするメーカーもある)
- 下流側の直線区間:3~5D
- 認定施設における流量校正、およびトレーサブルな不確かさの文書化
下流部門:シティゲートステーションおよび工業用燃料ガス
都市ゲートステーション(輸送パイプラインからのガスが配給ネットワークに供給される計量地点)では、新規設置や改修工事において、タービン式流量計に代わって超音波式流量計がますます普及しつつあります。この用途における主な利点は、その広い ターンダウン比 (指定された精度範囲内における、測定可能な最大流量と最小流量の比率)。都市ガスの需要は、夏の需要が低い時期と冬の需要がピークとなる時期の間で劇的に変動する。 50:1から100:1のターンダウン比とは、冬のピーク時の流量に対応できる同じメーターが、測定範囲の変更や並列メーターの設置を行うことなく、夏の最小流量も正確に測定できることを意味する。.
LNG(液化天然ガス)再ガス化ターミナルでは、再ガス化プロセスの出口で発生する低温の高密度ガスを計測するために、−160°Cでの動作に対応した専用の極低温用超音波流量計が使用されています。標準的な流量計では、このような低温環境での使用には対応していません。.
国際基準への適合
| 標準 | 管轄権 | 申し込み |
|---|---|---|
| AGA報告書第9号(2017年改訂版) | 北米 | マルチパス USM 取引用計量 |
| ISO 17089-1 | 国際 | ガス用超音波流量計、一般要件 |
| OIML R137 | 国際/EU | ガスメーターに関する法定計量要件 |
| API MPMS 第5.8章 | 北米 | 液体の取引計量における超音波流量計測 |
| EN 12261 | 欧州連合 | ガスメーター — タービン式ガスメーター(比較対象として) |
| ASME B31.8 | 北米 | ガスの輸送・配管 |
将来を見据えた計測戦略の構築
水素混入:誰もが無視できない測定上の課題
ニューヨーク州エネルギー研究開発局(NYSERDA、2022年)による研究および水素を混合した天然ガスに関する2026年のScienceDirectの研究によると、水素は分子量が著しく小さく、音速が速いため、超音波流量計では積極的な補正が必要であることが確認されている:
- 水素の音速は、同等の条件下において、メタンよりも約4倍速い。
- 10%の水素混合ガスは、純天然ガスと比較して、ガス混合物の音速を約5%増加させる
- 純天然ガスの組成に合わせて設定された超音波流量計が、組成情報の更新を行わずに10%の水素混合ガスを測定すると、 過小評価する 流量がおよそ4~5%
水素利用に最適なメーターは、以下の条件を満たすものです:
- ファームウェアのアップデートが可能 拡張されたガス組成の入力(水素分率 %)に対応できるフローアルゴリズム
- 高周波トランスデューサー 水素を豊富に含むガスの音響特性に基づいて評価された
- AGA-9 または ISO 17089 当該用途で想定される水素混合率において、検証済みの性能基準を満たしていること
RNG(再生可能天然ガス — 有機廃棄物を原料として生産されるバイオメタン)の用途において、組成面での主な課題は、パイプライン天然ガスよりもCO₂含有量が高く、水蒸気含有量が変動しやすいことです。 既存のAGA-9メーターの多くは、適切な組成設定を行えばRNGに対応可能ですが、流量計算機はデフォルトのパイプラインガス用テンプレートではなく、実際のRNGの組成に合わせて設定する必要があります。.
総所有コストと代替案の比較
大口径のガス計量(DN 200以上)において、TCO(総所有コスト――購入、設置、保守、および運転損失を含む全ライフサイクルコスト)を比較すると、高流量の用途では、オリフィスプレートやタービン式流量計よりも超音波式流量計の方が一貫して有利であることがわかります:
| 費用区分 | オリフィスプレート | タービン式流量計 | 超音波マルチパス |
|---|---|---|---|
| 初期購入費用 | 低($500~$3,000) | 中($3,000~$12,000) | 高($8,000~$50,000+) |
| 設置費用 | Medium(インパルスライン、dpセル) | 低~中 | 低(インパルス線なし) |
| 年次校正 | 高い(プレートの摩耗/交換が必要) | 中程度(軸受の摩耗) | 低(可動部品なし) |
| 圧力損失/エネルギー損失 | 高(恒常的) | 中 | ほぼゼロ |
| 点検・整備間隔 | 6~12か月(プレート) | 1~2年(ベアリング) | 3~5年(可動部品なし) |
| 一般的な稼働寿命 | 15年以上(プレート交換) | 10~15年(ベアリングの交換) | 20年以上 |
| 湿気・汚れを含むガスへの耐性 | いいね | 不良(軸受の損傷) | 中程度(診断あり) |
処理量が1日あたり500 MMBtuの20インチ(DN500)の取引用パイプラインにおいて、オリフィスプレートの代わりに超音波流量計を使用することで回避できる圧力損失は、約$80、年間$80,000~$150,000の圧縮エネルギーコストの削減につながり、これは稼働初年度の2つの流量計の価格差を上回る金額である。.
🎬 動画:超音波式ガス流量計の仕組み ― 伝播時間原理の解説
この動画では、産業用オートメーションやSCADAシステムにおいて超音波流量データを扱うエンジニア向けに、伝搬時間測定の原理、信号出力方式(4~20 mA、Modbus、HART)、および積分の基礎について解説しています。.
適切な超音波式ガス流量計の選定:意思決定の枠組み
このフレームワークを、メーター選定に関する協議の出発点としてご活用ください。これは、重要度の高い用途において、OEM、EPC、および電力会社の調達チームが実際に用いている意思決定基準を反映したものです。.
| 意思決定要因 | 主な質問 | メーター選定への影響 |
|---|---|---|
| アプリケーションの重要度 | 計量・引渡しか、それともプロセス監視か? | 引渡し計測には、AGA-9/OIMLマルチパス(4パス以上)が必要です。 |
| パイプの直径 | DN50~DN1200? | パスの形状(Z、V、W)およびパス数を決定する |
| ガスの組成 | 安定供給のパイプラインガスか、それとも変動供給のガス/RNG/H₂の混合ガスか? | 定数:組成固定の入力;可変:GC積分 |
| 耐圧定格 | ライン圧力と試験圧力? | ANSI/DINフランジのクラスおよび本体の耐圧定格を確認する |
| ターンダウン要件 | ご使用の運転サイクルにおける最大流量と最小流量の比率は? | 高いターンダウン比(20:1以上)には、マルチパス超音波方式が必要となります。 |
| 設置上の制約 | ストレートランの上流側/下流側は入手可能ですか? | 限定的な直進経路 → フロー調整を伴うマルチパス |
| 通信プロトコル | HART、Modbus、FOUNDATION Fieldbus、それとも4~20 mA? | 既存のDCS/PLC I/Oインフラと互換性があること |
| 危険区域 | クラス I 区分 1/2(NEC)か、ゾーン 1/2(ATEX/IECEx)か? | Ex認定済みの電子機器および筐体が必要です |
| 環境評価 | 屋外や雨天時? | IP66/IP67規格に準拠したハウジングおよびコンジット貫通部 |
| 校正へのアクセス | 現地での確認は可能ですか、それともメーターを取り外す必要がありますか? | 一部の設計では、診断出力を用いたイン・シチュ検証に対応しています |
ジェイド・アント・インストゥルメンツ 超音波式ガスメーターの選定、容量決定、および事前構成済みの計測パッケージの組み立てについて、OEMスキッドメーカー、EPC仕様策定チーム、計測機器販売代理店と直接連携しています。超音波式、コリオリ式、タービン式、およびその他のガス計測技術間の技術比較については、 流量計技術の包括的な比較ガイド アプリケーションの要件に合わせた、体系的な意思決定の枠組みを提供します。.

超音波流量計における音響変換器のポートは、ガスとの唯一の接点であり、その設置角度、間隔、および位置合わせによって、流量計の全動作範囲にわたる測定性能が決まります。.
主要用語集
| 用語 | 平易な言葉による定義 |
|---|---|
| AGA-9 | 米国ガス協会報告書第9号 — 天然ガスの引渡し計量に使用される多経路超音波流量計の業界標準 |
| AGC | 自動利得制御(AGC) — 信号レベルを一定に保つために増幅量を調整する電子回路。超音波式流量計において、AGCの値が大きくなることは、トランスデューサーからの信号が劣化していることを示す。 |
| 和音/和音の進行 | 超音波流量計における一対のトランスデューサー間の直線的な音響経路。4コード式流量計では、4つの独立した経路測定が行われる。 |
| 引渡し | 当事者間でガスの所有権または金銭的責任が移転するあらゆるガス計測地点 — 最も精度が高く、規制が最も厳しい計測カテゴリー |
| DCS | 分散制御システム — 施設全体のプロセス計装機器を監視・制御する中核プラットフォーム |
| エネルギーの流れ | 単位時間あたりに流れるガスの発熱量(MJ/h または BTU/h)— 発熱量を算出するには、正確な質量流量と正確なガス組成の両方が必要となる |
| 流量計算機 | 流量計の速度出力と、圧力、温度、組成の入力値を組み合わせて、補正済み体積流量、質量流量、およびエネルギー流量を算出する電子機器 |
| ガウス積分 | 有限個の弦長測定値から断面平均流速を近似する数学的手法。マルチパス超音波流量計において、体積流量を算出するために用いられる。 |
| GC | ガスクロマトグラフ — ガス混合物に含まれる個々の分子成分を連続的に分析し、その濃度を測定する装置 |
| HART | Highway Addressable Remote Transducer(HART)— 標準的な4~20 mAのアナログ信号にデジタルデータを重ね合わせる通信プロトコル |
| MTBf | 平均故障間隔(MTBF) — 故障が発生するまでの統計的な平均稼働時間。機器の信頼性を示す指標。 |
| Nm³/h | 1時間あたりの標準立方メートル — 0°C、1.01325 barの基準条件に補正されたガス体積 |
| OIML R137 | 国際法定計量機関(OIML)勧告第137号 — 法定計量(課金および税務)用途に使用されるガスメーターに関する世界標準 |
| 圧電トランスデューサー | 電気パルスを超音波に変換し、その逆も行う装置――超音波流量計の音響素子 |
| プロファイル係数 | (すべての音響経路にわたって測定された)平均ガス流速と(配管中心線における)ピーク流速との比――これは、流れの分布の対称性を示す診断指標である |
| RTD | 抵抗式温度検出器 — 流量計算におけるガス温度の補正に使用される高精度温度センサー |
| SCFH | 1時間あたりの標準立方フィート — 60°Fおよび14.696 psiaの基準条件(米国規格)に補正されたガス体積 |
| SNR | 信号対雑音比(SNR) — 音響信号の強度と背景雑音の比率。SNRが低い場合は、混入、トランスデューサーの不具合、または湿ったガスの存在を示唆する。 |
| 音速 | 気体中を音波が伝播する速度――気体の組成、温度、圧力に依存し、超音波伝播時間測定の基礎となる |
| ターンダウン比 | 指定された精度範囲内における、測定可能な最大流量と最小流量の比率。50:1のターンダウンとは、その流量計が定格最大流量の2%から100%までの範囲を正確に測定できることを意味する。 |
| 所要時間 | 2つのトランスデューサ間を超音波パルスが伝播するのにかかる時間。上流と下流の伝播時間の差が、主要な測定変数となる。 |
| Zパス/Vパス/Wパス | 超音波流量計における音波経路の形状:Z = 単一対角線通過;V = 単一反射;W = 二重反射 |
よくある質問
1. 超音波式ガス流量計は、可動部品がないにもかかわらず、どのように流量を測定するのでしょうか?
この装置は、圧電トランスデューサのペアを用いて、気体流に超音波パルスを送信します。1つは流れの方向に、もう1つは流れに逆らう方向に配置されています。 配管内を流れるガスは、下流方向の方が上流方向よりもわずかに速い速度で音を伝播させます。この流量計は、これら2つの伝播時間の差(通常はナノ秒単位)を測定し、既知の音響経路長と幾何学的条件を用いてガス流速に変換します。ローター、ベアリング、ダイヤフラムは一切使用されていません。.
2. 超音波流量計は、湿ったガスや混入した液体を測定できますか?
標準的な伝搬時間式超音波流量計は、乾燥した単相ガスの測定用に設計されています。湿潤ガス(液滴や凝縮液を含むガス)は、音響信号を散乱・吸収し、SNRを低下させ、経路上の信号損失を引き起こす可能性があります。 湿性ガス用途には、高出力のトランスデューサ、反射型マルチパス構造、および湿性条件向けに設計された信号処理機能を備えた専用メーターが利用可能です。一般的なパイプライン用途では、メーターの上流に適切に設計されたガススクラバーまたはコアリシングセパレーターを設置することが推奨される解決策です。.
3. 精度を確保するために必要な最小ストレートランはどれくらいですか?
AGA-9規格では、標準的な上流側の障害物(単一のエルボ、レデューサー)がある設置の場合、マルチパス超音波流量計の上流側に、障害物のない直管を公称管径の10倍(10D)以上、下流側に3D以上確保することを規定しています。 面外方向の二重エルボがある場合、上流側の要件は20D以上に増加します。これらは最低限の要件であり、メーカーによっては特定の障害物に対して追加の直管長を指定する場合があります。フローコンディショナー(流速分布を均一化する穿孔プレート装置)を使用することで直管長の要件を短縮できますが、その場合は校正流路に含める必要があります。.
4. 現場作業において、超音波流量計はどのくらいの頻度で再校正が必要ですか?
取引用計量器については、AGA-9およびほとんどの規制枠組みにおいて、1~3年ごとの定期的な検証が義務付けられています。具体的な間隔は、管轄区域、計量器のサイズ、および運転条件によって異なります。 プロセス制御およびユーティリティ計量においては、安定したクリーンガス環境下では、通常3~5年ごとの間隔が一般的です。マルチパス超音波流量計の主な利点は、校正の合間に経路レベルの診断データを継続的に取得することで、流量計の健全性を確認できる点にあります。また、一部の規制枠組みでは、診断データの安定性が文書化されている場合、校正間隔を延長できる場合があります。.
5. ガスの組成が変わると、なぜ計器にドリフトが生じるのですか?
超音波流量計は、ガス中の音速を用いて流量を算出しますが、音速はガスの組成によって変化するためです。 流量計算機に固定のガス組成がプログラムされているにもかかわらず、実際のガス組成が変化した場合(CO₂含有量の増加、窒素の増加、水素の混入など)、流量計の音速計算は誤ったものとなり、流量出力に系統的なずれが生じます。 この問題を解決するには、流量計算機内のガス組成情報を更新するとともに、組成の変動が著しい用途では、ガスクロマトグラフを組み込んで組成を継続的に追跡する必要があります。.
6. 1台の超音波流量計を、天然ガスと水素混合ガスの両方の流量測定に使用することはできますか?
最近のマルチパス式超音波流量計の多くは、水素混合ガス対応のためにファームウェアで設定可能ですが、 ただし、以下の点を確認する必要があります。すなわち、メーターのトランスデューサー周波数が水素混合ガスの音速(天然ガスよりも著しく高い)に適していること、流量計算機が水素混合率を入力変数として受け入れることができること、そしてメーターの定格圧力および定格温度が水素使用時の運転条件をカバーしていることです。 具体的な混合比率や運転条件については、メーターの製造元に確認してください。ベンダーからの書面による確認がない限り、天然ガスメーターが水素に対応していると勝手に判断してはいけません。.
7. 正確な流量計算を行う上で、どのような入力パラメータが重要ですか?
流量計算機が正確な補正済み流量を算出するには、以下の4種類の入力データが必要です:(1) 音響伝播時間測定によるガス流速、(2) 校正済みの圧力トランスミッタによる配管内圧力、 (3) 校正済みのRTDによる配管温度;および (4) ガス組成 — あらかじめ設定された固定値、または連続ガスクロマトグラフによる値のいずれか。 これらの入力のいずれかに誤差があると、補正済み流量出力に比例した誤差が生じます。通常、音響速度測定自体が最も安定しており、精度も高い要素ですが、圧力および温度の入力は、系統的なドリフトの最も一般的な原因となります。.
8. 圧力および温度トランスミッタは、全体的な計測精度にどのような影響を与えるか。
直接的かつ比例的に。補正済み(標準)体積流量の計算式は、実際の流量 × (P/P_ref) × (T_ref/T) となります。ここで、P および T は測定値です。 1%の圧力測定誤差は、約1%の補正済み流量誤差を生じます。20°C(絶対温度293K)で動作する配管における3°Cの温度誤差は、約1%の補正済み流量誤差を生じます。 計量取引の用途では、計量システム全体の不確かさの目標を達成するために、総誤差帯域(精度、ドリフト、温度係数の合計)が0.1%以下のPTトランスミッタを指定することが不可欠です。.
9. すべての引渡し用途において、AGA-9への準拠は必須ですか?
北米では、AGA-9への準拠は、超音波式メーターを用いた天然ガスの引渡し計量において業界で認められた基準となっており、多くのガス販売契約や規制当局の許可において、契約上の要件として言及されています。 これは、法定計量枠組み(欧州のOIML R137など)のような政府規制ではありませんが、AGA-9認証を取得していない計量器は、取引相手や規制当局がAGA-9準拠を期待するあらゆる課金用計量用途において、受け入れられにくい状況に直面することになります。 国際的なプロジェクトにおいては、プロジェクト実施地でどの規格が適用されるかを確認する必要があります。AGA-9(北米)、ISO 17089(国際)、あるいはOIML R137(多くの国における法定計量用途)のいずれかです。.
10. メーターの正常な動作状態を遠隔で確認するために、どのような診断ツールが利用できますか?
最新のマルチパス超音波流量計は、HART、Modbus、または専用の診断ソフトウェアを通じて、広範な遠隔診断データを提供します。 パスレベルの信号品質(SNRまたはAGCゲイン)、実測音速と予想音速の比較、速度プロファイルの対称性(プロファイル係数)、パス速度比(個々のパスを比較して単一パスの異常を検出)、各パスの累積合計値(パスレベルのバイアスを特定するため)、および電子機器の健全性指標などです。 上級ユーザーは、このデータをSCADAヒストリアンに連携させ、トレンド分析を実行することで、測定精度に影響が出る数ヶ月前に漸進的な劣化を検出します。これは、実質的に計測インフラに対する状態に基づく保守を実施することになります。.
11. 超音波流量データを既存のDCSまたはSCADAシステムに統合するにはどうすればよいですか?
既存システムにおける最も一般的な統合方法は、一次流量変数(補正済み体積流量)に4~20 mAを採用し、二次変数および診断機能にはHARTを組み合わせるものです。これにより、既存の配線インフラを活用できます。 新規設置の場合や、複数の変数へのアクセスが必要な場合、RS-485経由のModbus RTUを使用することで、1本のケーブルであらゆる流量変数、積算値、および診断パラメータにアクセスできます。 FOUNDATION Fieldbus または PROFIBUS PA は、高度な DCS 環境において最も深い統合を実現しますが、バスインフラストラクチャが必要となります。どのプロトコルを指定する場合でも、DCS の設定を開始する前に、メーターメーカーに正確な Modbus レジスタマップまたは HART DD(デバイス記述)ファイルを確認してください。.
12. マルチパス型とシングルパス型の超音波流量計にはどのような違いがありますか?
シングルパス式流量計は、1組のトランスデューサを使用し、配管の1か所におけるガスの流速を測定します。測定が迅速で低コストですが、流速分布の歪みに非常に敏感であり、精度も比較的低い(±1~2%)という制限があります。 マルチパス式流量計は、配管断面上の異なる位置に配置された4~8組のトランスデューサを使用し、ガウス積分を用いて速度測定値を平均化することで、はるかに正確な断面平均速度を算出します。 また、マルチパス式流量計はパスごとの診断機能も備えており、個々のパスを比較することで、汚染、流れの乱れ、または個々のトランスデューサの劣化を検出します。AGA-9に基づく商取引用流量計測では、マルチパス式流量計の使用が義務付けられています。.
13. パイプラインの逆流時、超音波流量計は双方向の流量測定に使用できますか?
はい。これは、タービン式やオリフィス式流量計に比べて、超音波式流量計が持つ決定的な利点の一つです。伝播時間測定方式では、上流側と下流側の伝播時間を同時に測定するため、流量計はどちらの方向においても、流量の方向と大きさを同等に正確に測定することができます。 流量計算機は双方向動作に対応するように設定する必要があり、出力システムは正負の流量値を正しく処理できなければなりません。季節的な流量の逆転(地域の需給状況に応じてガスの流れが反対方向になる現象)が発生する多くのパイプラインシステムでは、タービン式流量計が逆流に耐えられず破損してしまうため、特にタービン式流量計を交換しています。.
14. 超音波流量計で信号が途切れる原因は何ですか。また、それを防ぐにはどうすればよいですか。
経路信号の損失(1つ以上の音響経路で、信頼性の高い測定に必要なSNRが得られない状態)は、以下の要因によって引き起こされます:(1) 炭化水素の堆積物や粒子によるトランスデューサー表面の汚れ — 上流側のガス前処理(ろ過、凝集分離)によって防止されます; (2) 液柱や湿気ガスの発生 — SNRの傾向監視によって検出され、プロセス設計(スクラバー、露点以上の適切な運転温度)によって防止されます; (3) 極めて高速な乱流や近隣の制御弁に起因する音響ノイズ — 流速に適した流量計の選定および流量計から少なくとも5D離れた位置への弁の設置により軽減されます;(4) 内径の付着物 — プロファイル係数のトレンド分析により検出され、上流でのガス品質管理により防止されます。.
15. 高圧送電線に適した超音波流量計の選定方法は?
メーターのサイズを、以下の条件に合わせて設定してください。 実際の 体積流量だけでなく、流速も考慮する必要があります。動作圧力が高い場合、ガスの密度が高くなるため、同じ質量流量であっても、低圧時よりも実際の流速ははるかに低くなります。 超音波流量計の推奨流速範囲は、標準的な用途では通常0.5~30 m/sですが、一部の高速仕様では40 m/sまで対応可能なものもあります。 最大流量に合わせて選定された流量計は、最大流量時に定格範囲の上位3分の1の流速を示し、設計最小流量時においても最小流速閾値(通常0.5 m/s)を上回っている必要があります。 高圧用途の場合は、流量計の本体定格(ANSI クラス 600、900、または 1500)と、トランスデューサの圧力シールが、動作圧力および静水圧試験圧力の要件を満たしていることも確認してください。.
16. 大口径の配管において、タービン式やコリオリ式流量計に比べてコスト面でのメリットはありますか?
大口径の配管では、そのコストが顕著になります。DN200以上の配管では、タービン流量計のコストは概ね配管の断面積に比例します。高圧の計量取引に適したDN500のタービン流量計は、$30,000~$60,000のコストがかかり、毎年ベアリングの点検が必要です。 これと同等の超音波マルチパス流量計の価格は$15,000~$40,000であり、メンテナンス間隔は3~5年である。 高流量では、圧力損失の利点は経済的にさらに重要になります。主要な輸送パイプラインのオリフィスプレートは、十分な圧力損失を引き起こし、年間 $80,000~$150,000 の追加の圧縮エネルギーを必要とする場合があります。 超音波流量計による圧力損失はごくわずかであり、その省エネ効果だけで、通常 12~18 ヶ月以内にコスト差額を回収することができます。.
17. 危険区域(クラスI、ディビジョン1)での使用には、どのような認証が必要ですか?
北米におけるクラスIディビジョン1の場所(通常の運転条件下で可燃性ガスが存在する環境)での使用については、メーターは特定のガスグループ(天然ガスの場合はグループC/D、水素の場合はグループA/B)に対するULまたはFMの認証を取得している必要があります。 国際的な用途においては、ATEX Zone 1認証(欧州)およびIECEx認証(国際)がこれに相当します。認証が、メーター本体だけでなく、電子機器ハウジング、導管貫通部、およびすべてのケーブル接続を含むメーターアセンブリ全体をカバーしていることを確認してください。 水素混合ガスを用いるクラスIディビジョン1の用途については、認証が天然ガス(グループD)のみではなく、水素(NEC分類におけるガスグループA/B)も対象としていることを、メーカーに明確に確認してください。.
18. 配管内部の付着物や堆積物は、測定精度にどのような影響を与えますか?
管内面の付着物は、有効内径(体積流量の計算に直接影響する)を変化させ、管壁付近の流速分布を変化させます(これはマルチパス式流量計におけるガウス積分の精度に影響を与えます)。 DN200の流量計(公称内径200mm)の内側に2mmの堆積物が付着すると、流路断面積が約4%減少します。これにより、流量計が依然として元の内径面積に基づいて計算を行っている場合、流量が約4%過大評価されることになります。 内径の汚れは、プロファイル係数(平均流速と中心線流速の比)の推移を観察することで最も効果的に検出できます。これは、汚れの堆積によって壁面の境界層が不規則になるにつれて変化します。.
19. 超音波流量計は、低流量やターンドダウン範囲の広い用途においても、確実に動作しますか?
マルチパス超音波流量計は、ターンドダウン比が重要な用途において優れた性能を発揮します。50:1から100:1というターンドダウン比は、季節による需要変動が大きい都市のゲートステーションにおいて、この流量計が優先的に採用される理由の一つとなっています。 流速が非常に低い場合(モデルによって異なりますが、およそ 0.3~0.5 m/s 未満)、信号対雑音比が低下し、測定の不確かさが増大します。 極めて低い流量を正確に測定する必要がある用途では、適切な流速を維持するためにメーターの口径を小さく指定し(流速 = 流量 ÷ 配管断面積;配管が小さいほど、同じ流量で流速が高くなる)、設計上の最小流量条件に対してメーカーの最低流速仕様が満たされていることを確認してください。.
20. メーカーは、構成および試運転に関してどのようなサポートを提供していますか?
主要な超音波ガスメーターメーカーは、以下のサービスを提供しています:用途に応じた設定(ガス組成、基準条件、出力スケーリング)を工場出荷時にフローコンピュータに事前設定することで、現場での試運転時間を短縮します;経路診断、信号品質、および設定パラメータを検証するための専用の試運転ソフトウェア; AGA-9またはISO 17089に準拠した不確かさの文書化を伴う、工場立会いによる流量校正;メーターの通信ポートへの安全な接続を介した試運転中のリモート診断サポート;およびサイズ選定、機種選定、統合設計のためのアプリケーションエンジニアリングサポート。. ジェイド・アント・インストゥルメンツ 供給契約の一環として、超音波式ガス流量計の選定、試運転前の設定、および現場でのトラブルシューティングに関する指導といったアプリケーションエンジニアリングサポートを提供します。これは、販売後のサービス契約に基づくものではありません。.
本ガイドで使用した外部参考資料:
- チェロキー・タルサ — 超音波式ガス流量計とは?
- AGA報告書第9号 — マルチパス超音波流量計(AFMS)によるガス流量の測定
- フローウェル — 超音波式流量計と差圧式流量計:TCOの比較
- 富士電機アメリカズ — マルチパス超音波流量計が大型パイプラインにおける測定精度をどのように向上させるか
- エマーソン — 超音波流量計による水素の計測
- Mustang Sampling — 変化し続けるRNG市場における測定と分析
- Turbines Incorporated — 流量計のターンドダウンとは何か、そしてなぜ重要なのか
- Industrial Monitor Direct — 流量計の直管区間の要件
- Kobold USA — 危険区域における計装に関する国際規格
- Jade Ant Instruments — 超音波式・磁気式・タービン式流量計の比較ガイド